ระบบควบคุมไลน์บรรจุ อุตสาหกรรมอาหาร
โจทย์
ไลน์เดิมใช้รีเลย์และตัวตั้งเวลาแบบหมุน ปรับสูตรสินค้าใหม่ต้องหยุดไลน์แล้วไล่ปรับทีละตัว เฉลี่ยเสียเวลาเปลี่ยนรุ่นครั้งละครึ่งกะ และไม่มีบันทึกว่าหยุดเพราะอะไร
สิ่งที่ทำ
- ถอดลำดับการทำงานเดิมออกมาเป็นตารางสถานะก่อนเขียนโปรแกรม แล้วให้หัวหน้าไลน์ตรวจทีละบรรทัด
- เขียนโปรแกรม PLC ใหม่ทั้งชุด แยกส่วนความปลอดภัย (E-Stop, ประตูเซฟตี้) ออกจากลำดับการผลิต
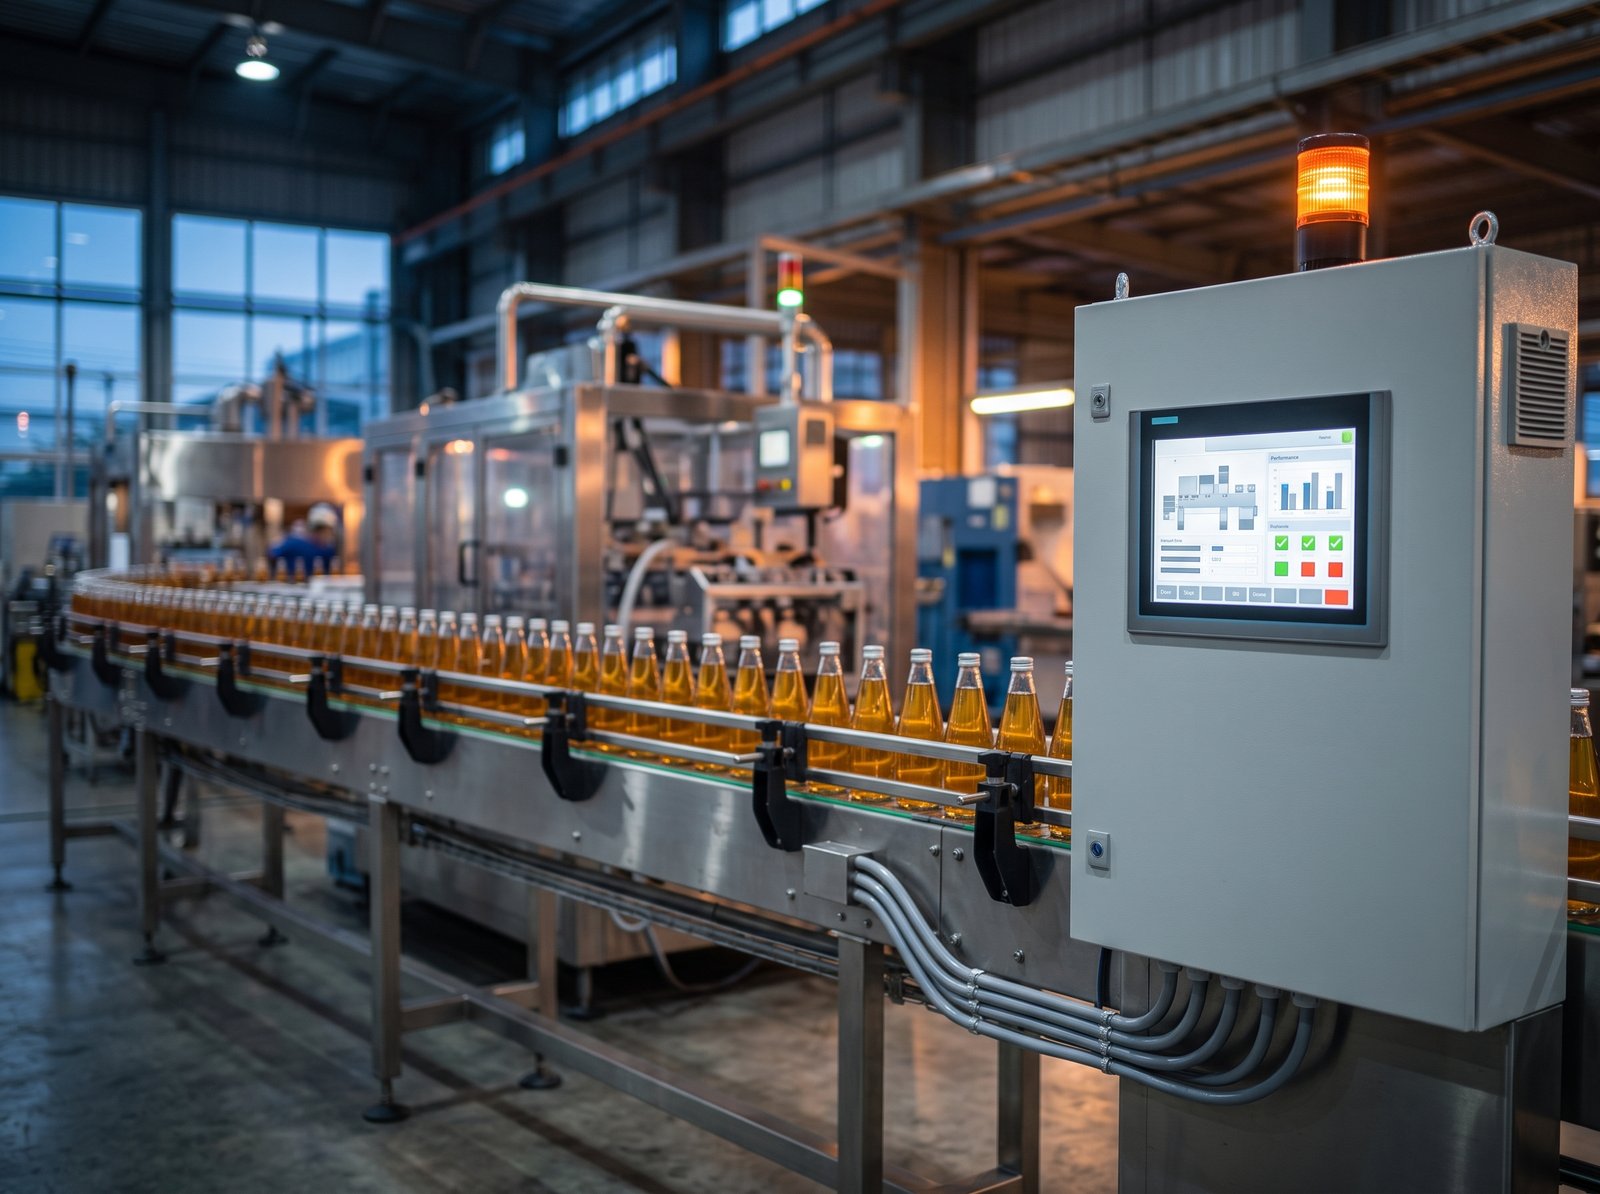
- จอ HMI 2 สถานี — หน้าเดินเครื่อง หน้าปรับสูตร และหน้าอะลาร์มพร้อมประวัติ
- SCADA รวมศูนย์เก็บค่าทุก 1 วินาที ส่งต่อเป็น Modbus TCP ให้เว็บมอนิเตอร์
ผลลัพธ์
- เปลี่ยนรุ่นสินค้าเร็วขึ้นมาก จากเดิมใช้ครึ่งกะ เพราะเรียกสูตรจากจอได้
- รู้สาเหตุการหยุดทุกครั้ง — อะลาร์มถูกบันทึกพร้อมเวลาและสถานี
- หัวหน้ากะดูสถานะไลน์จากมือถือได้โดยไม่ต้องเดินไปหน้าเครื่อง
ส่งมอบ: ซอร์สโปรแกรม PLC และไฟล์จอ HMI · ผัง I/O และแบบไฟฟ้า as-built · รายงาน FAT/SAT · คู่มือผู้ใช้ภาษาไทย